

Jak wyregulować naprężenie prowadnic tnących?
Aug 03, 2026
Prowadnice rozcinające odgrywają kluczową rolę w przemyśle obróbki metali, zapewniając precyzję i wydajność podczas procesu rozcinania. Jednym z kluczowych aspektów utrzymania optymalnej wydajności prowadnic rozcinających jest odpowiednia regulacja ich naciągu.
Znaczenie regulacji napięcia
Właściwe napięcie prowadnic rozcinających może znacznie poprawić jakość produktu. Po prawidłowym ustawieniu naprężenia metalowy pasek przesuwa się płynnie przez maszynę do cięcia wzdłużnego, zapewniając proste i równe cięcia. Ogranicza to występowanie defektów, takich jak nierówne krawędzie, zadziory lub nierówne nacięcia, które są kosztowne zarówno pod względem strat materiału, jak i poprawek.
Ponadto odpowiednia regulacja naciągu zwiększa bezpieczeństwo pracy urządzenia do cięcia wzdłużnego. Jeśli naprężenie jest zbyt luźne, metalowy pasek może nieoczekiwanie się przesunąć, co może spowodować zacięcie lub uszkodzenie ostrzy tnących. Z drugiej strony nadmierne napięcie może powodować nadmierne obciążenie ostrzy i mechanizmów prowadzących, prowadząc do przedwczesnego zużycia, a nawet stwarzając zagrożenie dla bezpieczeństwa operatorów.
Narzędzia wymagane do regulacji naprężenia
Aby wyregulować napięcie prowadnic rozcinających, będziesz potrzebować kilku podstawowych narzędzi. Klucz dynamometryczny jest niezbędny do dokładnego dokręcenia lub odkręcenia śrub kontrolujących napięcie. To narzędzie umożliwia przyłożenie odpowiedniej siły, zapewniając dokładne ustawienie napięcia zgodnie z wymaganiami. Szczelinomierz może być również przydatny do pomiaru luzu między prowadnicą a metalową taśmą, który jest ściśle powiązany z poziomem naprężenia. Ponadto do demontażu i ponownego montażu wszelkich pokryw lub elementów, do których należy uzyskać dostęp podczas procesu regulacji, może być niezbędny standardowy zestaw kluczy.
Krok po kroku Proces regulacji naprężenia
Krok 1: Przygotowanie
Zacznij od wyłączenia maszyny do cięcia wzdłużnego i upewnienia się, że jest całkowicie wyłączona. Jest to kluczowy środek bezpieczeństwa, mający na celu zapobieganie przypadkowemu uruchomieniu sprzętu podczas procesu regulacji. Następnie dokładnie wyczyść prowadnice, aby usunąć brud, gruz i wióry metalowe, które mogły się zgromadzić. Zapewnia to nie tylko dobrą widoczność elementów prowadnicy, ale także zapobiega zakłócaniu regulacji naciągu przez ciała obce.
Krok 2: Kontrola wstępna
Sprawdź prowadnice rozcinające pod kątem oznak uszkodzenia lub zużycia. Sprawdź, czy rolki prowadzące, jeśli mają zastosowanie, czy obracają się płynnie. Możesz znaleźć wysokiej jakościPrzewodnik rolkowyopcji w naszym asortymencie. Poszukaj pęknięć, wgnieceń lub nadmiernych luzów w strukturze prowadnicy. W przypadku wykrycia jakichkolwiek uszkodzeń należy je naprawić lub wymienić prowadnicę przed przystąpieniem do regulacji naprężenia, ponieważ uszkodzone prowadnice mogą powodować nieprawidłowe ustawienia naprężenia i wpływać na ogólną wydajność procesu cięcia wzdłużnego.
Krok 3: Pomiar aktualnego napięcia
Za pomocą szczelinomierza zmierz luz pomiędzy prowadnicą a metalowym paskiem w różnych punktach. Dzięki temu dowiesz się, jaki jest aktualny poziom napięcia. Ogólnie rzecz biorąc, stały i odpowiedni luz wskazuje na prawidłowe napięcie. Jeśli luz jest zbyt duży, oznacza to, że napięcie jest zbyt luźne; jeśli jest za mały, napięcie jest za wysokie.
Krok 4: Regulacja napięcia
Znajdź śruby regulujące naprężenie na prowadnicach rozcinających. Śruby te są zwykle umieszczone po bokach lub na końcach zespołu prowadnicy. Za pomocą klucza dynamometrycznego ostrożnie poluzuj lub dokręć śruby, aby zmienić napięcie. Jeżeli konieczne jest zwiększenie naprężenia, dokręcaj śruby małymi krokami. I odwrotnie, jeśli napięcie jest zbyt duże, stopniowo poluzuj śruby. Po każdej regulacji ponownie zmierz luz za pomocą szczelinomierza, aby upewnić się, że napięcie zbliża się do pożądanego poziomu.
Krok 5: Dostrajanie
Po dokonaniu wstępnej regulacji przeprowadź krótki pasek testowy przez maszynę do cięcia wzdłużnego. Obserwuj jakość cięcia i ruch paska. Jeśli nadal występują oznaki nierównych nacięć lub nieprawidłowego ruchu paska, dokonaj dalszej precyzyjnej regulacji naprężenia. Może to obejmować wprowadzenie bardzo małych zmian w dokręcaniu lub luzowaniu śruby, a następnie powtarzanie przebiegu próbnego aż do uzyskania optymalnego napięcia.
Czynniki wpływające na regulację napięcia
Właściwości materiału
Rodzaj i grubość ciętego metalu mają istotny wpływ na wymagane naprężenie. Grubsze materiały zazwyczaj wymagają większego napięcia, aby zapewnić czyste cięcie. Np. przy cięciu grubych blach ze stali nierdzewnej należy ustawić większe naprężenie niż przy cięciu cienkich pasków aluminium. Różne metale mają również różne poziomy ciągliwości i twardości, co może wpływać na ich reakcję na napięcie w prowadnicach rozcinających.
Prędkość maszyny
Prędkość, z jaką pracuje maszyna do cięcia wzdłużnego, jest kolejnym kluczowym czynnikiem. Przy wyższych prędkościach metalowy pasek przesuwa się po prowadnicach szybciej i należy odpowiednio wyregulować naprężenie. Wyższe prędkości mogą wymagać nieco większego napięcia, aby zachować kontrolę nad ruchem taśmy i zapobiec jej przesuwaniu się lub trzepotaniu.
Projekt przewodnika
Konstrukcja samych prowadnic rozcinających może wpływać na proces regulacji naprężenia. Różne projekty prowadnic, npPrzewodnik po młynie, mają różne mechanizmy kontroli napięcia. Niektóre prowadnice mogą mieć bardziej precyzyjne funkcje regulacji, podczas gdy inne mogą wymagać nieco więcej prób i błędów, aby uzyskać odpowiednie napięcie.
Konserwacja i regularne kontrole
Po prawidłowym ustawieniu naprężenia prowadnic tnących ważne jest utrzymanie odpowiedniego naprężenia przez długi czas. Regularnie sprawdzaj prowadnice pod kątem zużycia i okresowo sprawdzaj napięcie. W miarę używania prowadnic naprężenie może stopniowo zmieniać się z powodu takich czynników, jak wibracje, rozszerzalność cieplna lub normalne zużycie elementów. Wykonywanie rutynowych czynności konserwacyjnych, takich jak smarowanie ruchomych części prowadnic, może również pomóc w utrzymaniu stabilnego napięcia i zapewnić długoterminową wydajność sprzętu do cięcia wzdłużnego.
Regulacja napięcia prowadnic rozcinających jest kluczową umiejętnością, która może znacząco wpłynąć na jakość i wydajność operacji cięcia wzdłużnego metalu. Wykonując czynności opisane powyżej, rozumiejąc czynniki wpływające na napięcie i regularnie konserwując, możesz mieć pewność, że prowadnice do cięcia wzdłużnego działają najlepiej.

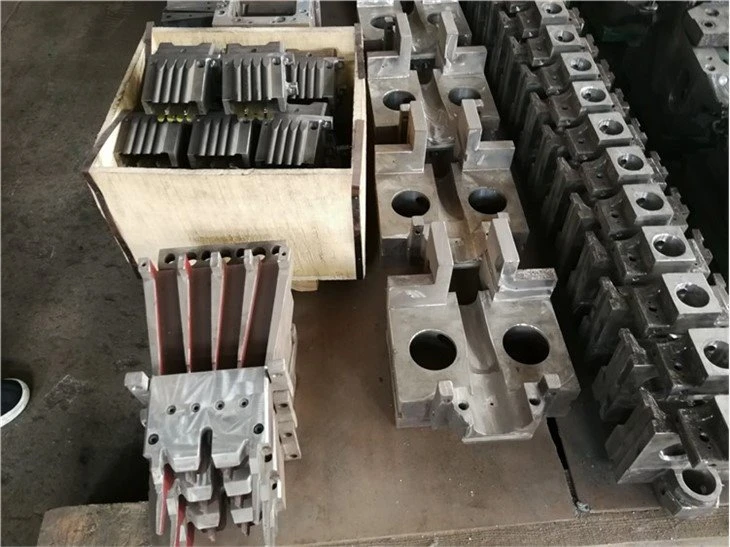
Jako zaufany dostawca prowadnic do cięcia wzdłużnego, zależy nam na dostarczaniu naszym klientom wysokiej jakości produktów i kompleksowego wsparcia technicznego. Jeśli masz pytania dotyczące regulacji naciągu lub potrzebujesz pomocy w wyborze odpowiednich prowadnic do konkretnego zastosowania, zachęcamy do kontaktu w celu szczegółowej dyskusji. Nasz zespół ekspertów jest gotowy pomóc Ci zoptymalizować proces cięcia wzdłużnego i osiągnąć najlepsze możliwe rezultaty. Dziękuję.